

06-02-2023
الشحنة قيد التنفيذ
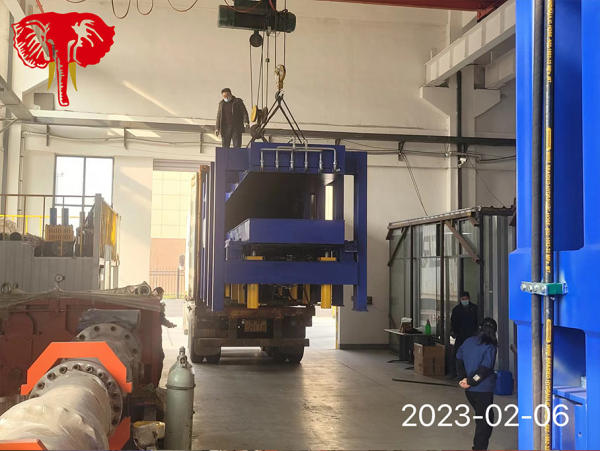
في فبراير 2023، سلّمت شركة جينشيانغ خط ضغط ألواح غرف التبريد المصنوعة من البولي يوريثان إلى أحد عملائنا القدامى في نيجيريا. ويُعد خط PU اقتصاديًا للمستثمرين الجدد.
اقرأ المقال كاملاً
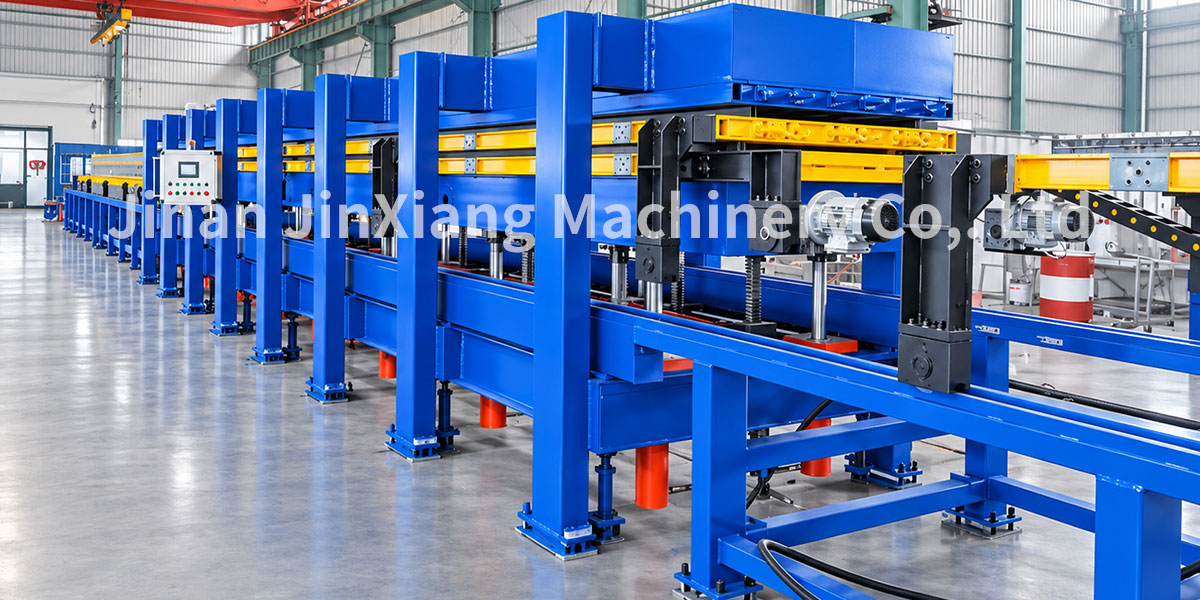
خط إنتاج ألواح الساندويتش من البولي يوريثان المتقطّع 2+2 (خط التصفيح بالكبس الساخن الدفعي للبولي يوريثان) هو معدّة لإنتاج ألواح الساندويتش من البولي يوريثان، تعمل بنظام دورات متناوبة، وتضم محطتين لتثبيت الضغط والمعالجة ومحطتين للتحميل والتفريغ والتحضير. ويُعرف هذا الخط في القطاع عادةً باسم خط الكبس الساخن 2+2، ويُستخدم أساسًا للإنتاج حسب الطلب لألواح غرف التبريد، والألواح المقاومة للحريق من PIR، وألواح الساندويتش من البولي يوريثان والصفائح الفولاذية الملوّنة ذات المواصفات الخاصة.
معنى 2+2: يضم الخط 4 طاولات عمل متحركة للقوالب. تُنجز طاولتا العمل حقن المواد والرغوة وتثبيت الضغط والمعالجة عند درجة حرارة ثابتة داخل المكبس، بينما تنفّذ الطاولتان الأخريان بالتزامن عمليات فك القالب وتفريغ الألواح ووضع صفائح الفولاذ الملوّنة والتحضير لإحكام إغلاق الحواف خارج المكبس. وتعمل مجموعتا المحطات بالتناوب لتقليل وقت الانتظار دون تشغيل المكبس، وزيادة إنتاجية خط الإنتاج الدفعي بدرجة كبيرة مقارنةً بطراز 1+1.
الاختلاف عن خطوط الإنتاج المستمرة: يعتمد الخط غير المستمر على حقن المواد والرغوة داخل قالب مغلق، حيث تُشكّل كل لوحة على حدة. وهو مناسب للألواح السميكة والكبيرة، وألواح التعشيق ذات اللسان والأخدود ذات الأشكال الخاصة، والطلبات ذات الدفعات الصغيرة والمتعددة المواصفات. ويُعد الخيار السائد لدى مصنّعي ألواح غرف التبريد، كما يمكن تشغيله بالتوازي مع الخطوط المستمرة لتلبية الطلبات المختلطة.
فيديو لخط إنتاج ألواح الساندويتش PU المتقطعة 2+2
الألواح المناسبة:
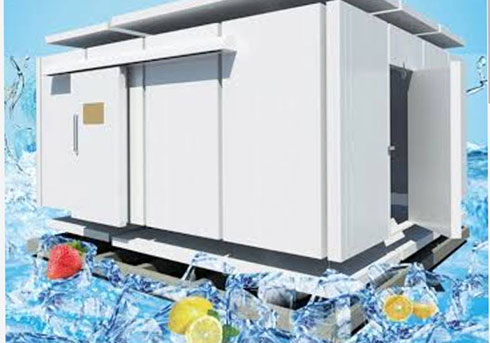
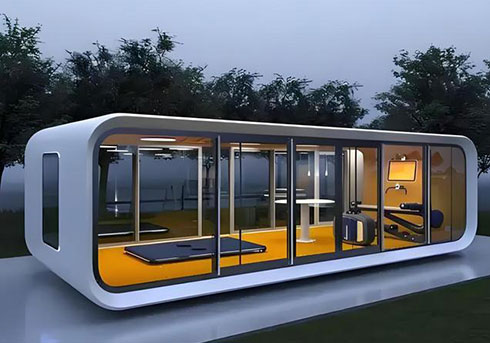
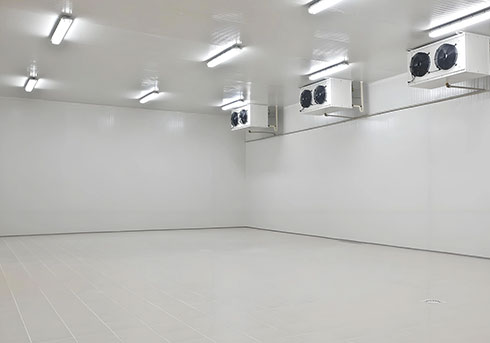
ألواح ساندويتش من الفولاذ الملون مقاومة للحريق، بنواة PU / PIR. يمكن أن تكون الصفائح الخارجية من الفولاذ المجلفن الملون أو صفائح جالفالوم أو الفولاذ المقاوم للصدأ أو الألومنيوم. يتراوح سمك اللوح من 50 mm إلى 250 mm، ويبلغ العرض القياسي ≤1200 mm، والأطوال المتاحة 6 m / 9 m / 12 m (قابلة للتخصيص حسب الطلب). تُستخدم على نطاق واسع في مخازن التبريد ذات درجات الحرارة المنخفضة، وهياكل شاحنات التبريد، والغرف النظيفة، وورش العمل ثابتة الحرارة، وملاجئ العزل الحراري.
المعلمات والمواصفات الفنية الرئيسية لخط إنتاج ألواح الساندويتش PU المتقطعة 2+2
المكونات الرئيسية للخط الكامل
1. نظام فك اللفائف وتشكيل الفولاذ الملون والقص (المعالجة المسبقة لصفائح الفولاذ الملون، وتشكيل التعشيق اللساني والأخدودي، والقص إلى أطوال محددة)
2. الوحدة الرئيسية للمكبس الحراري الهيدروليكي (إطار للخدمة الشاقة، أسطوانات هيدروليكية، ألواح تسخين ثابتة الحرارة، قضبان توجيه القالب)
3. أربع مجموعات من طاولات عمل القوالب المتحركة (مجهزة بإطارات إحكام، ومحددات للتعشيق اللساني والأخدودي، ونظام تدوير الماء للتحكم بثبات درجة الحرارة)
4. نظام قياس الرغوة PU عالي الضغط (متوافق مع البوليول والإيزوسيانات، وعوامل النفخ الصديقة للبيئة سيكلوبنتان / HFO، وقياس بدارة مغلقة)
5. عربة حقن متحركة / رأس خلط متنقل
6. نظام التحكم في درجة الحرارة، ونظام التحكم الهيدروليكي، ونظام PLC HMI
7. وحدات مساعدة: أداة رفع الألواح بالتفريغ، وناقل الألواح الجاهزة، ومحطة التشذيب والتعبئة
عملية الإنتاج
يعتمد الخط بالكامل عملية دورية على دفعات ذات دارة مغلقة، مع تشغيل أربع طاولات عمل للقوالب بالتناوب:
1. المعالجة المسبقة لصفائح الفولاذ الملون
فك لفائف الفولاذ → التشكيل بالدرافيل (تشكيل التضليع والتعشيق اللساني والأخدودي) → القص إلى أطوال محددة. تُجهز صفائح الفولاذ الملون العلوية والسفلية. ويمكن تنظيف السطح ووضع طبقة أساس لتحسين الالتصاق.
2. تحميل القالب في المحطات الخارجية (تعمل طاولتا العمل الخارجيتان بالتزامن)
تتحرك طاولة العمل إلى خارج المكبس. توضع الصفيحة السفلية، ثم تُركّب إطارات الإحكام المحيطة ووحدات التعشيق اللساني والأخدودي، وتوضع الحواجز الجانبية، ثم توضع صفيحة الفولاذ الملون العلوية، ويُغلق القالب ويُحكم، مع اتخاذ تدابير لمنع التسرب.
3. تبديل طاولات العمل وإدخالها إلى المكبس
تُدفع طاولة العمل المحملة إلى المكبس الحراري الهيدروليكي. وفي الوقت نفسه، تُخرج طاولة العمل التي اكتمل تصلبها من المكبس لتبديل المحطة.
4. الحقن عالي الضغط والرغوة في قالب مغلق
يمتد رأس الخلط المتنقل إلى داخل تجويف القالب. تُقاس كميتا البوليول والإيزوسيانات بدقة وفقًا للتركيبة، وتُمزجان تحت ضغط عالٍ ثم تُحقنان في التجويف بسرعة ثابتة. تتمدد المواد الخام PU وتتحول إلى رغوة بحرية داخل الحيز المحصور لملء تجويف اللوح بالكامل.
5. التثبيت تحت الضغط والمعالجة بدرجة حرارة ثابتة (العملية الأساسية)
يثبت النظام الهيدروليكي القالب ويحافظ على الضغط. وتعتمد ألواح التسخين التحكم بدرجة حرارة ثابتة عبر تدوير الماء (تُحدد درجة الحرارة وفقًا للتركيبة). يُضبط زمن المعالجة حسب سمك اللوح (عادةً 8–15 min؛ وتحتاج الألواح الأكثر سمكًا إلى وقت معالجة أطول) لضمان نضج الرغوة وقوة الالتصاق وعدم حدوث تشوه.
6. فك القالب وإخراج اللوح
بعد المعالجة، تتحرك طاولة العمل إلى خارج المكبس. يفتح المشغلون إطار القالب باستخدام أدوات الرفع بالتفريغ ويخرجون لوح الساندويتش الجاهز من الفولاذ الملون PU.
7. المعالجة اللاحقة والفحص والتعبئة
تُبرّد الألواح وتُشذّب وتُنظّف من الزوائد. ويُجرى فحص عشوائي للمظهر والأبعاد والسمك. تُكدّس الألواح المطابقة وتُلف بغشاء وتُعبأ للتخزين.
8. الدورة
تعود طاولات العمل الفارغة إلى محطة التجهيز لوضع الصفائح وتحميل القوالب مجددًا، بما يحقق التشغيل الدوري المستمر.
وصف التوريد الإضافي
يمكننا توريد الوحدة الرئيسية للمكبس الحراري 2+2 بشكل منفصل، أو توفير حل متكامل جاهز للتشغيل يشمل خط فك اللفائف والتشكيل، ونظام الرغوة عالي الضغط، والقوالب، والنظام الهيدروليكي، ونظام التحكم الكهربائي، وتجهيزات الرفع، وخط النقل. تتوفر إمكانية التخصيص استنادًا إلى الرسومات، ومواءمة الجهد، والإرشاد على التركيب في الخارج، وضبط التركيبة.
العينات والتطبيقات
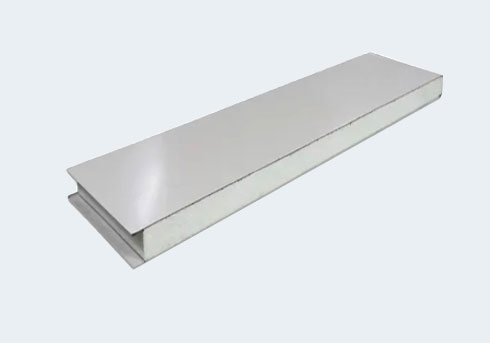
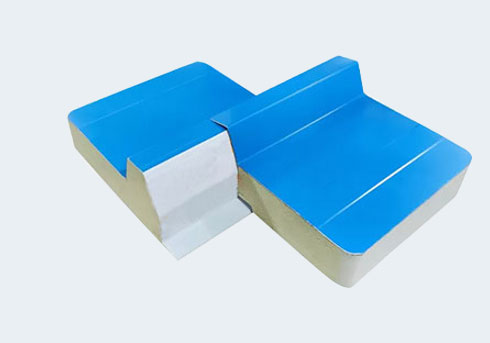
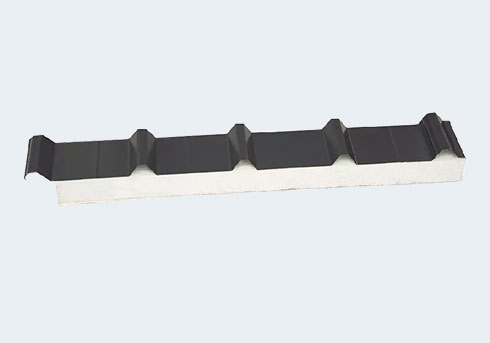
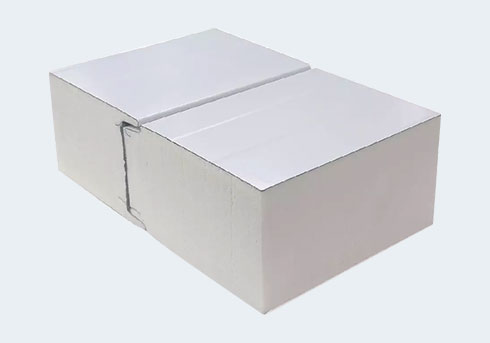
ابدأ الآن
راسلنا عبر البريد الإلكتروني للاستفسار أو استخدم بيانات الاتصال الخاصة بنا. يسعدنا الإجابة عن أسئلتك.
توصيات المنتجات ذات الصلة
أحدث الأخبار والمدونة
06-02-2023
في فبراير 2023، سلّمت شركة جينشيانغ خط ضغط ألواح غرف التبريد المصنوعة من البولي يوريثان إلى أحد عملائنا القدامى في نيجيريا. ويُعد خط PU اقتصاديًا للمستثمرين الجدد.
اقرأ المقال كاملاً
تواصل معنا
سواء كنت تخطط لمشروع لإنتاج ألواح الساندويتش أو ألواح رغوة XPS أو ألواح SIP، يمكننا توفير حلول المعدات والدعم الفني المصممين وفقًا لاحتياجاتك. أكمل النموذج، وسيتواصل معك فريقنا قريبًا.
* نلتزم بالامتثال لاتفاقية السرية والحفاظ التام على خصوصية المعلومات ذات الصلة التي يقدمها العملاء.